Cat:Produkty
Ciągłe rurki, znane również jako elastyczne rurki lub elastyczne rurki, są szeroko stosowane w polach studni, drewna i wiercenia, itp. Itej technol...
Zobacz szczegóły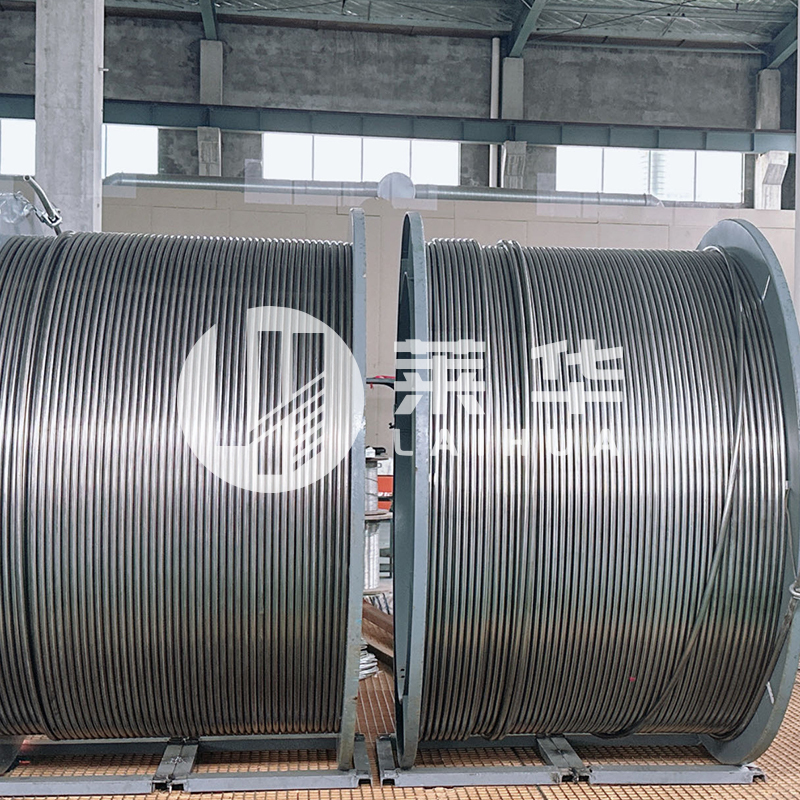
Argumenty rzadko dotyczą samego metalu. Chodzi o to, co faktycznie zobaczy dana część: stojącą wodę w przewodzie, mgłę solną na płozie przybrzeżnej, linię wtrysku chemikaliów o temperaturze 120°C lub wspornik, którego nikt nie będzie sprawdzał przez dekadę. To właśnie te warunki, a nie nagłówek na certyfikacie młyna, decydują o odpowiedzi.
Cynkowanie zmienia tylko powierzchnię. Stal pod spodem pozostaje zwykłą stalą węglową, więc wszystkie właściwości mechaniczne, na których polegasz, od granicy plastyczności po spawalność, należą raczej do metalu nieszlachetnego, a nie do powłoki.
Cynkowanie ogniowe polega na zanurzeniu przygotowanej stali w stopionym cynku w temperaturze około 445–465 °C. W wyniku reakcji powstają warstwy stopu cynku i żelaza, które są powiązane metalurgicznie, a nie malowane. Na prace konstrukcyjne zazwyczaj nakładana jest powłoka o grubości 45–85 µm zgodnie z normą ISO 1461, podczas gdy blacha ocynkowana elektrolitycznie jest znacznie cieńsza i ma grubość 5–25 µm i tak naprawdę stanowi wykończenie wewnętrzne. Powłoka zanurzeniowa chroni ścięte krawędzie na kilka milimetrów wokół nacięcia, dlatego producenci lubią ją w przypadku stali, która będzie wiercona i skręcana na miejscu.
Ta jedna różnica wyjaśnia większość zachowań w terenie. Powłoka cynkowa ma ograniczony budżet do wydania i zużywa się szybciej w chlorkach, stojącej wodzie, atmosferze zawierającej siarkę i ścieraniu. Stal nierdzewna nie ma powłoki, którą można by zużyć, ale może szybko ulec uszkodzeniu, gdy warstwa pasywna nie może się ponownie uformować, na przykład w szczelinie, pod uszczelką lub w zastoju chlorku.
W środowisku mokrym, zasolonym, stal nierdzewna znacznie przewyższa stal ocynkowaną; szczelina prawie nie znika w warunkach suchych, malowanych lub w pomieszczeniach, gdzie powłoka nigdy nie jest zmuszana do działania.
Atmosfery morskie i wiertnicze są trudne dla cynku. Opublikowane szybkości korozji wskazują, że utrata cynku wynosi kilka mikrometrów rocznie w umiarkowanym powietrzu przybrzeżnym i znacznie więcej w strefach rozprysków, więc powłoka o grubości 60 µm może przetrwać dwie lub trzy dekady na osłoniętej konstrukcji i ułamek tej w mokrym osadniku. Stal nierdzewna nie rozrzedza się w trakcie użytkowania; albo zatrzymuje film, albo lokalnie kopiuje.
Chlorki decydują o stronie nierdzewnej. Gatunki austenityczne, takie jak 304 i 316, stają się podatne na pękanie korozyjne naprężeniowe, gdy temperatura pracy wzrośnie powyżej około 60 ° C w wilgotnych warunkach, a 304 jest z nich bardziej podatny. Gatunki zawierające 2-3% molibdenu, takie jak 316L, są lepiej odporne na wżery, podczas gdy duplex 2205 dodatkowo rozszerza zakres chlorków i zapewnia wyższą wytrzymałość.
Wyżarzona stal ocynkowana jest z nich mocniejsza w wartościach bezwzględnych, ponieważ rdzeń jest gatunkiem konstrukcyjnym o granicy plastyczności 275-355 MPa, podczas gdy wyżarzana stal 304 i 316L osiąga granicę 205 MPa; stal nierdzewna hartowana na zimno może wytrzymać 500 MPa, ale aby to osiągnąć, traci się plastyczność.
| Własność | Cynkowane ogniowo steel | Stal austenityczna (304 / 316L) |
| Materiał bazowy | Stal węglowa S275 do S355 | Całość ze stopu 304 lub 316L |
| Granica plastyczności, wyżarzana | 275-355 MPa | 205-215 MPa |
| Gęstość | Około 7,85 g/cm3 | Około 7,9-8,0 g/cm3 |
| Praktyczny limit temperatury | Około 200°C, zanim powłoka ulegnie degradacji | Odporność na utlenianie do 800°C, ale obowiązuje ciśnienie |
| Przewodność cieplna | Około 50 W/m·K | Około 16 W/m·K |
| Zachowanie magnetyczne | Magnetyczne | Niemagnetyczny po wyżarzaniu, lekko magnetyczny po pracy na zimno |
| Spawanie na miejscu | Powłoka wypala się na długości 25-50 mm i wymaga naprawy bogatej w cynk | TIG z przedmuchem argonem, następnie trawienie lub pasywacja |
| Uszkodzenia na krawędziach cięcia | Zabezpieczone na kilka milimetrów | Film tworzy się ponownie, jeśli tlen dotrze na powierzchnię |
Spawanie jest zwykle praktycznym punktem spornym. Stal ocynkowana łatwo się spawa, ale powłoka wypala się na spoinie i należy ją naprawić, a opary cynku wymagają wentylacji. Stal nierdzewna wymaga podkładu z oczyszczonego argonu, niskiego dopływu ciepła i czyszczenia po spawaniu; pozostaw zabarwienie termiczne na miejscu, a spoina stanie się pierwszym miejscem wżerów.
Stal ocynkowana wygrywa pierwszym kosztem, zwykle od dwóch do czterech razy w porównaniu z 316L w tym samym przekroju; stal nierdzewna wygrywa, gdy koszt wymiany lub koszt utraconej produkcji przewyższa cenę materiału.
Linia kontrolna to kiepskie miejsce na oszczędzanie na materiale. Wymiana jednego oznacza przeróbkę, odroczenie produkcji i nową próbę ciśnieniową, a nakład pracy może kilkakrotnie przekroczyć cenę cewki ze stali nierdzewnej. Tę samą logikę można zastosować w przypadku rurek oprzyrządowania na platformie bezzałogowej, zakopanych linii i wszystkiego, co jest uszczelnione za okładziną, gdzie nigdy nie można przeprowadzić naprawy powłoki.
Części ocynkowane znajdują się nad głowicą odwiertu, z dala od płynów procesowych; części ze stali nierdzewnej znajdują się w ścieżce przepływu i we wszystkim, co pozostaje mokre.
Projekt linii sterującej to moment, w którym decyzja jest najtrudniejsza. Wybór materiałów na rurociągi sterujące zaworami hydraulicznymi i zaworami bezpieczeństwa uwzględnia skład chemiczny wody, ciśnienie i temperaturę, a nie cenę za metr, a uzasadnienie przedstawiono w tym przewodniku Zawór bezpieczeństwa kontroluje materiały i projekt rurociągu . Tam, gdzie linia jest zwilżona, występują chlorki, a odwiert jest ciepły, wężownica 316L jest opcją domyślną, a nie ulepszoną.
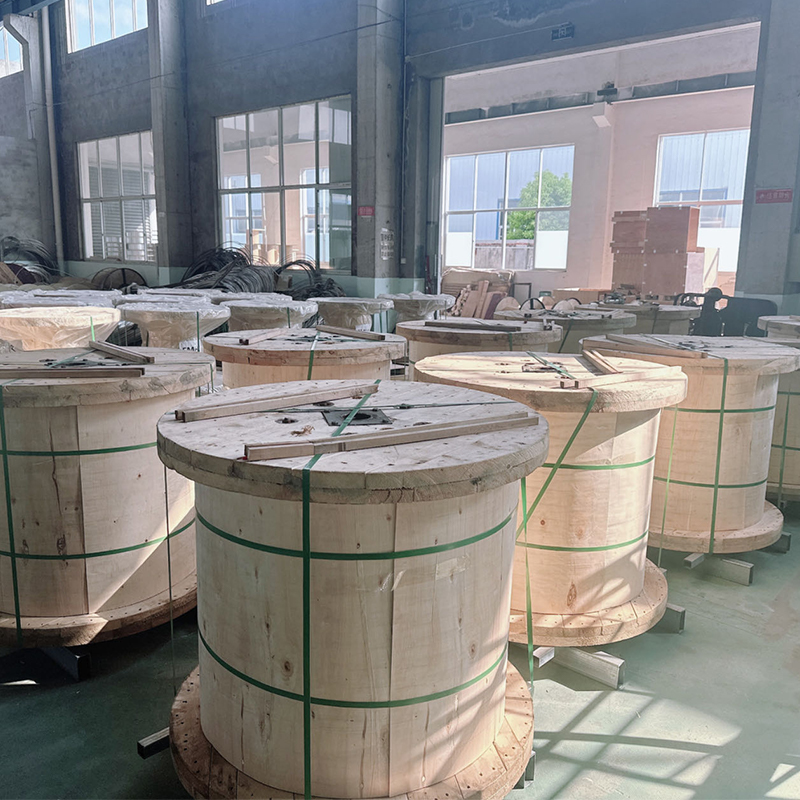 Sterowanie ze stali nierdzewnej i wężownica kapilarna Zapoznaj się z opcjami cewek ze stali 316L i odpornych na korozję stopów dla zwilżonych przewodów sterujących, w których wybór materiału ma kluczowe znaczenie dla chlorków i temperatury. Zobacz produkt →
W przypadku rur ciągłych kwestia jest już rozstrzygnięta: sznurek musi wytrzymać wielokrotne zginanie, wytwarzanie płynów i programy inhibitorów, a powłoka cynkowa zniknie już przy pierwszym przejściu. Z tego powodu istnieją struny zwijane ze stali nierdzewnej i odpornej na korozję.
Ciągłe rurki zwijane ze stali nierdzewnej i stopów Do prac remontowych, pozyskiwania drewna i ciągów wiertniczych należy rozważyć odporne na korozję rury ciągłe, które muszą wytrzymywać wielokrotne zginanie i wytwarzane płyny. Zobacz produkt → Połączenia zasługują na taką samą opiekę. Tam, gdzie rura ze stali nierdzewnej opiera się na ocynkowanym wsporniku, dodaj tuleję izolującą; w wilgotnych warunkach duża katoda ze stali nierdzewnej przyspiesza zużycie cynku w miejscu styku, a awaria pojawia się najpierw na tańszej części.
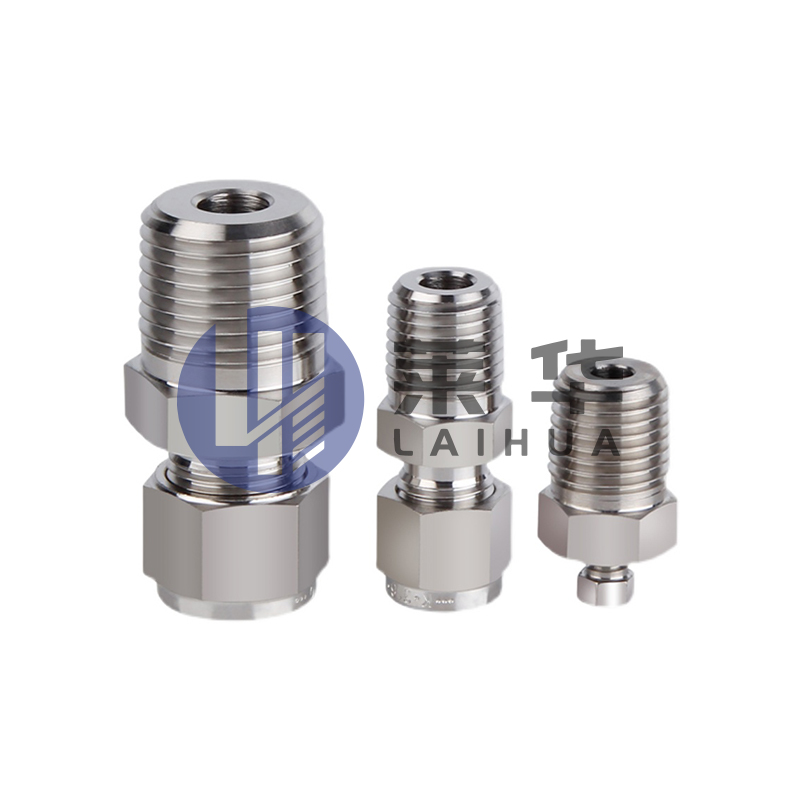 Złączki rurowe ze stali nierdzewnej Sprawdź złącza tulejowe 304/316L do połączeń rur ze stali nierdzewnej, gdzie uszczelnienie, szczegóły montażu i odporność na korozję wpływają na długoterminową wydajność. Zobacz produkt →
Większość usterek przypisywanych niewłaściwemu metalowi to tak naprawdę błędy w szczegółach, wyborze gatunku lub uszkodzeniach montażowych, które powtarzają się w różnych projektach.
Nie. Stal ocynkowana jest odporna na korozję tylko wtedy, gdy pozostaje cynk, więc jej żywotność jest skończona i mniej więcej proporcjonalna do grubości powłoki. Stal nierdzewna chroni się samonaprawiającą się warstwą tlenku chromu i nie staje się cienka w trakcie użytkowania, chociaż może nadal pękać lub wżerać się, gdy chlorki zajmą tę warstwę.
Wyżarzona ocynkowana stal węglowa, przy wydajności 275-355 MPa, jest mocniejsza niż wyżarzana stal 304 lub 316L przy około 205 MPa. Stal nierdzewna obrabiana na zimno może przekraczać 500 MPa, a gatunki duplex łączą wyższą wytrzymałość z lepszą odpornością na chlorki.
Można go łączyć, ale powłokę cynkową należy zeszlifować z obszaru złącza, obowiązkowe jest odsysanie dymu, a gotową spoinę należy pokryć lub zaizolować. W przypadku mokrego chlorku najlepiej unikać bezpośredniego łączenia, ponieważ cynk koroduje preferencyjnie, chroniąc stal nierdzewną.
Gdy część pozostaje sucha, można ją sprawdzić i przenosi grube sekcje: płozy, ramy, tace, osłony i prace tymczasowe. Powłoka o grubości 60–85 µm zapewnia dziesięciolecia pracy za ułamek ceny stali nierdzewnej.
Jeśli ważysz oba elementy dla konkretnej studni, prześlij przez nią rozmiar linii, ciśnienie, temperaturę i analizę wody strona kontaktowa i poproś o certyfikaty testów młyna zgodnie z EN 10204 3.1 wraz z wyceną.
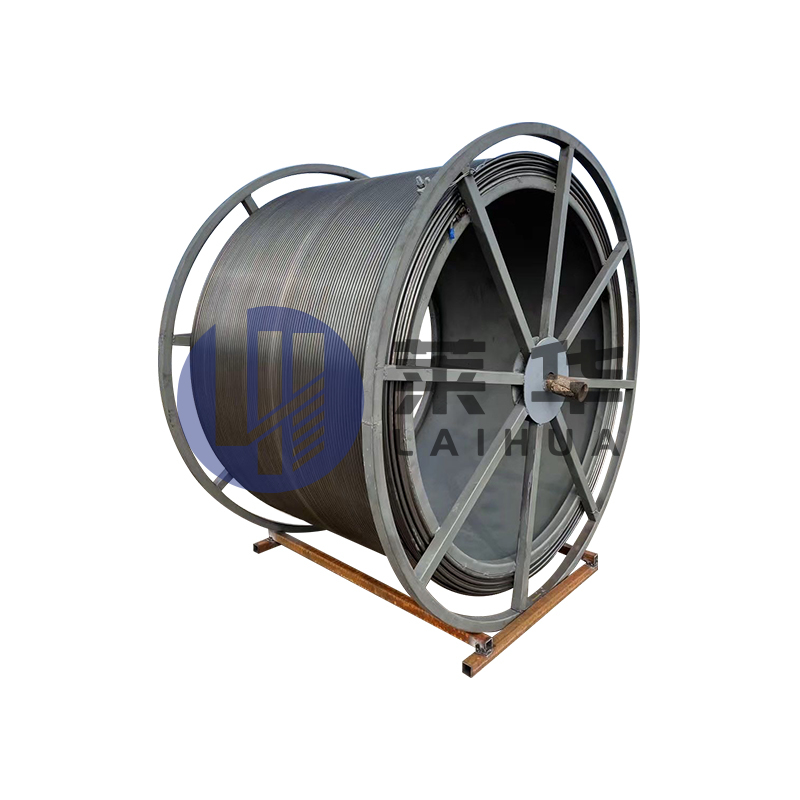
Ciągłe rurki, znane również jako elastyczne rurki lub elastyczne rurki, są szeroko stosowane w polach studni, drewna i wiercenia, itp. Itej technol...
Zobacz szczegóły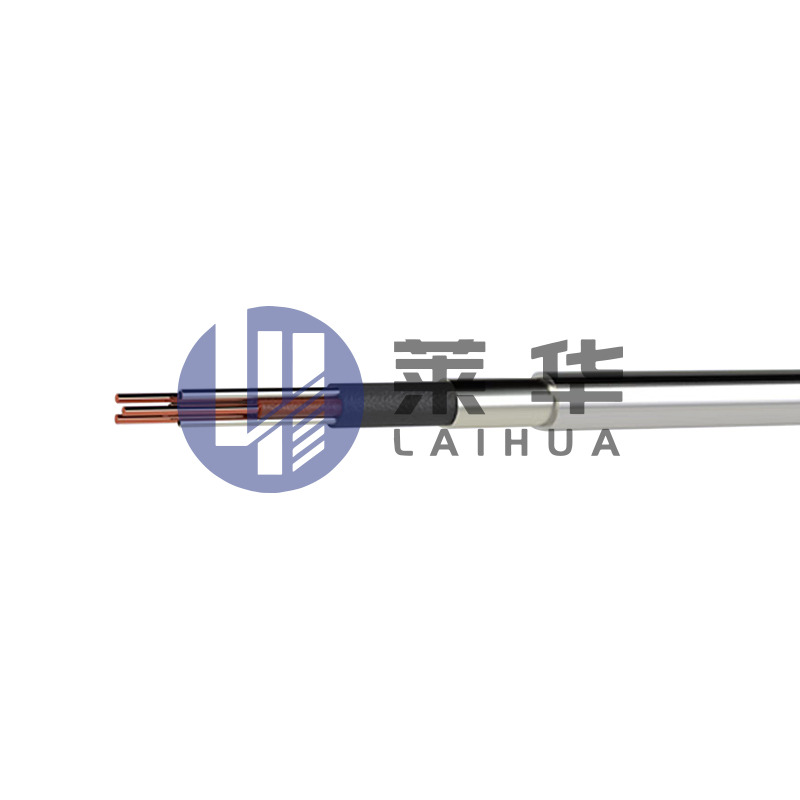
Cel: Kabel testowy o wysokiej temperaturze, w połączeniu z pojazdem testującym wysoką temperaturę, jest wykorzystywany głównie w testach wieloparam...
Zobacz szczegóły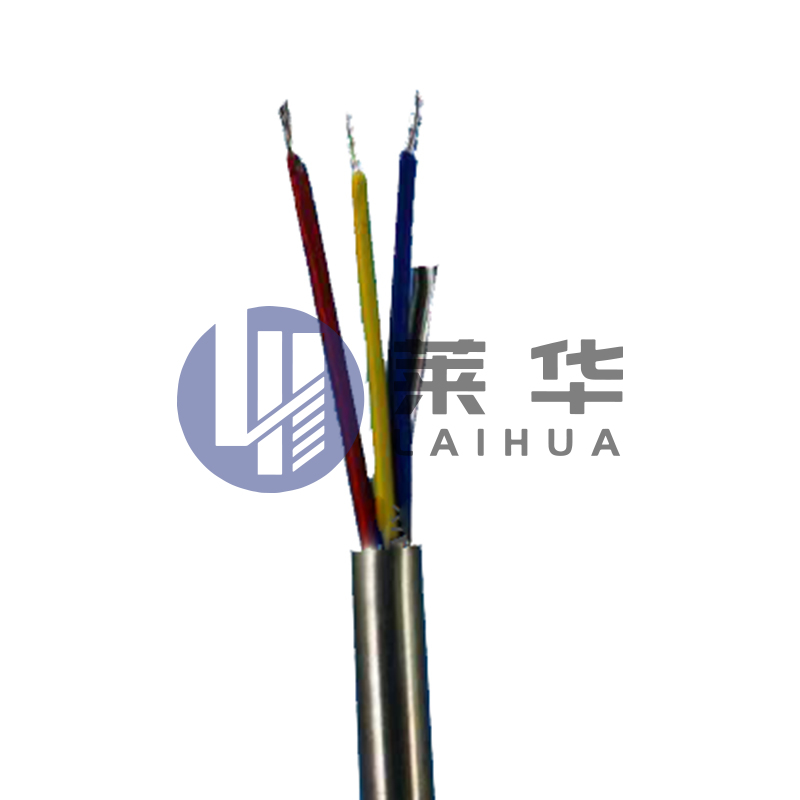
Kabel testowy światłowodowej ze stali nierdzewnej to specjalny kabel testowy, który łączy trwałość stali nierdzewnej z wysoką wydajnością transmisj...
Zobacz szczegóły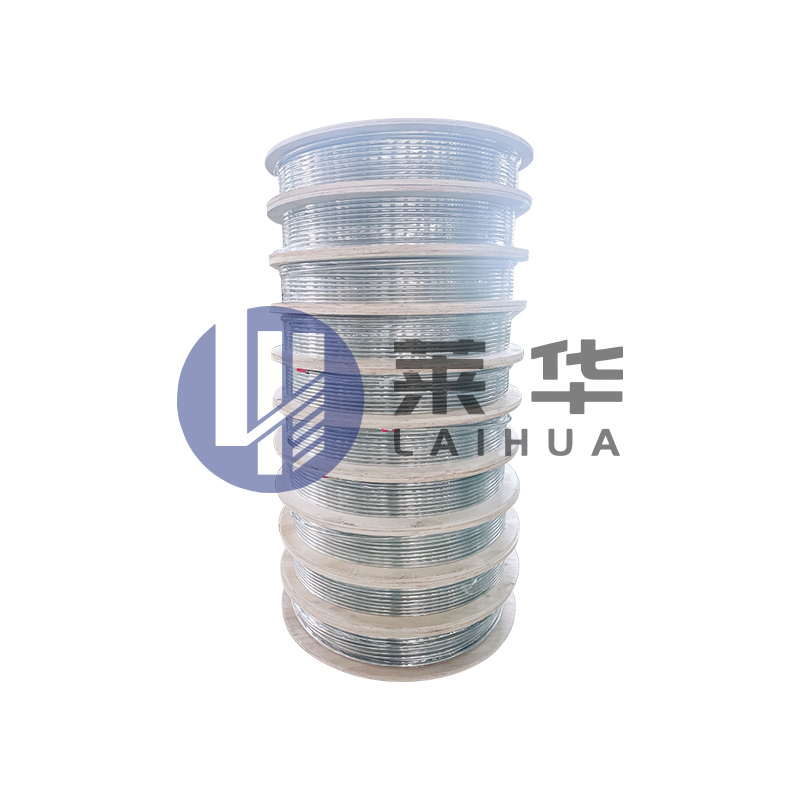
Instrukcje dotyczące stosowania rurociągów kontrolnych hydraulicznych Hydrauliczny Rurociąg kontrolny, znany również jako kapilarę. Stosowane główn...
Zobacz szczegóły
Rura odziana ze stali nierdzewnej to układ rur, który łączy trwałość stali nierdzewnej z ochroną plastiku. Ten system rur jest zwykle wykonany ze s...
Zobacz szczegóły
Pole aplikacji: Elektryczny system grzewczy indukcyjny to kompletny zestaw elektrycznych urządzeń grzewczych opracowanych przez naszą firmę spec...
Zobacz szczegóły
Złącze rurowe typu Ferrule składa się z trzech części: korpusu złącza, kleu i nakrętki. Gdy zacisk i nakrętki są wkładane do korpusu stalowego na s...
Zobacz szczegóły
Ciągła wciągarka z rurkami to specjalnie zaprojektowany sprzęt do operacji naftowych, który łączy cechy konstrukcyjne ciągłego konia roboczego ruro...
Zobacz szczegóły

E-mail:

Telefon: +86-15996597000
+86-18252893456

WhatsApp: +86-18252874678

Adres: Nr 3 Xinyuan Road, Nanmo Town Industrial Park, Hai'an City, Nantong City, prowincja Jiangsu, Chiny
Kod QR na
telefon komórkowy
Prawa autorskie © Jiangsu Laihua Petroleum Equipment Co., Ltd.

Skontaktuj się z nami